Diagnostic et solutions des problèmes de pulvérisation
Lorsqu’une buse de pulvérisation fonctionne mal, elle n’est pas toujours en cause. Une pression insuffisante, une pompe incapable de fournir le débit nécessaire ou une buse désalignée à la suite d’un choc peuvent donner l’impression que la buse est défectueuse. Les buses sont toutefois des composants de précision : même une légère corrosion, une faible usure ou de petits dépôts peuvent modifier le jet et rendre la couverture de pulvérisation irrégulière.
Ce guide présente les causes courantes des problèmes de pulvérisation et les solutions adaptées à chacune.
Premières vérifications des buses
Avant d’examiner les causes ci-dessous, quelques vérifications rapides permettent souvent d’orienter le diagnostic.
Inspectez la buse. Un contrôle visuel permet généralement de repérer des signes d’usure ou de corrosion, ainsi que des dommages liés à l’installation ou à l’utilisation, même si ceux-ci ne sont pas toujours évidents.
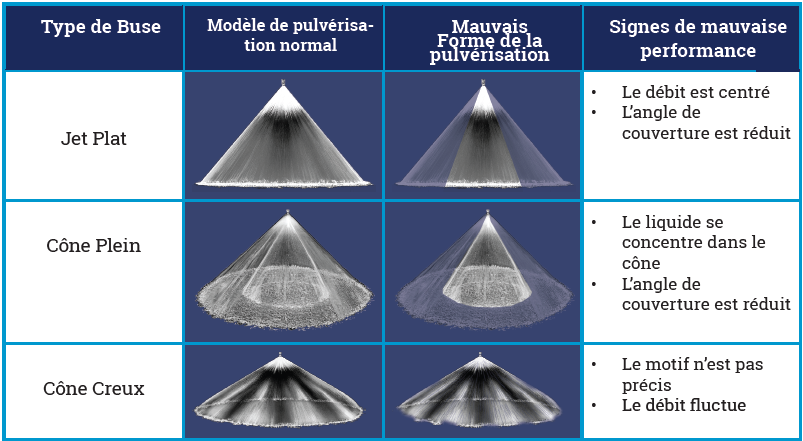
Examinez la forme du jet. Des stries, des zones de surapplication, un jet saccadé ou asymétrique peuvent indiquer que la buse ne fonctionne pas comme prévu. Les points à surveiller dépendent du type de buse :
Vérifiez le débit et la pression. Pour une buse donnée, le débit et la pression de fonctionnement sont directement liés. Si l’un ou l’autre s’écarte de sa valeur nominale, une obstruction ou une usure excessive peut être en cause. Consultez les sections 7 et 8 pour savoir comment mesurer le débit et la pression réels au niveau de la buse.
Surveillez les performances globales du système. Une variation des résultats obtenus, par exemple des températures, des niveaux de polluants ou de la couverture de pulvérisation, peut révéler une buse endommagée, obstruée ou usée, même si elle semble en bon état.
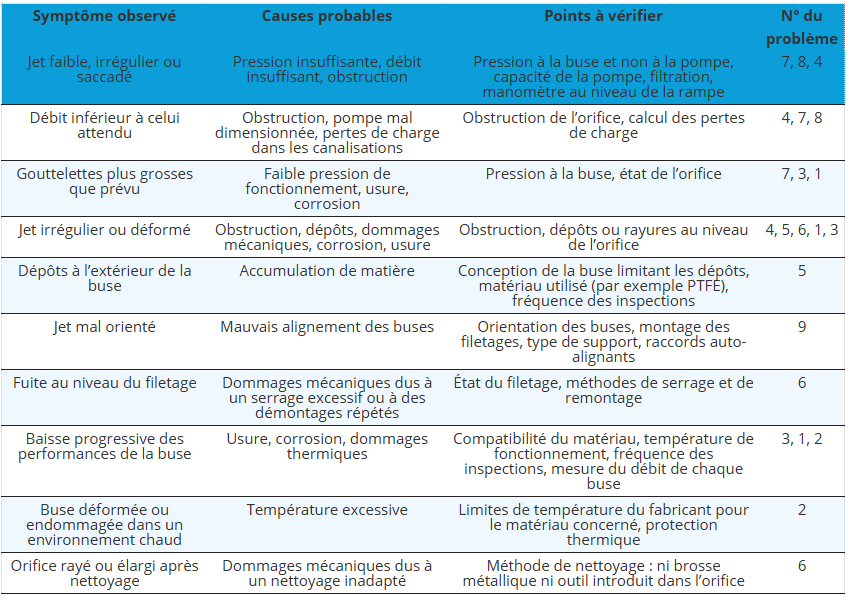
Si ces vérifications révèlent un problème au niveau de la buse, les neuf causes présentées ci-dessous vous aideront à en déterminer l’origine et à y remédier. Elles concernent d’abord la buse elle-même (corrosion, température, usure, obstruction, dépôts et dommages mécaniques), puis le système d’alimentation (pression et débit) et l’alignement. Si la buse semble en bon état mais que le jet reste incorrect, passez directement aux sections 7 et 8 : le problème se situe souvent en amont de la buse.
Vérifiez le débit et la pression. Pour une buse donnée, le débit et la pression de fonctionnement sont directement liés. Si l’un ou l’autre s’écarte de sa valeur nominale, une obstruction ou une usure excessive peut être en cause. Consultez les sections 7 et 8 pour savoir comment mesurer le débit et la pression réels au niveau de la buse.
Surveillez les performances globales du système. Une variation des résultats obtenus, par exemple des températures, des niveaux de polluants ou de la couverture de pulvérisation, peut révéler une buse endommagée, obstruée ou usée, même si elle semble en bon état.
Si ces vérifications révèlent un problème au niveau de la buse, les neuf causes présentées ci-dessous vous aideront à en déterminer l’origine et à y remédier. Elles concernent d’abord la buse elle-même (corrosion, température, usure, obstruction, dépôts et dommages mécaniques), puis le système d’alimentation (pression et débit) et l’alignement. Si la buse semble en bon état mais que le jet reste incorrect, passez directement aux sections 7 et 8 : le problème se situe souvent en amont de la buse.
1. CORROSION CHIMIQUE
Les buses sont des composants de précision. Même une légère corrosion peut compromettre leur fonctionnement et altérer les performances de pulvérisation.
La solution : le choix du matériau est essentiel. Il faut évaluer l’environnement d’utilisation et les substances corrosives présentes afin de sélectionner le matériau adapté à la buse.
La vitesse de corrosion varie notamment en fonction de la température. Il faut donc également tenir compte de la température de l’environnement : le matériau retenu doit résister à la corrosion dans ces conditions précises.
2. TEMPÉRATURE
Si la température de l’environnement dépasse les limites admissibles de la buse, celle-ci peut subir des déformations internes. Même une déformation minime peut perturber considérablement le jet, car les buses sont des composants de précision.
La solution : là encore, le choix du matériau est essentiel.
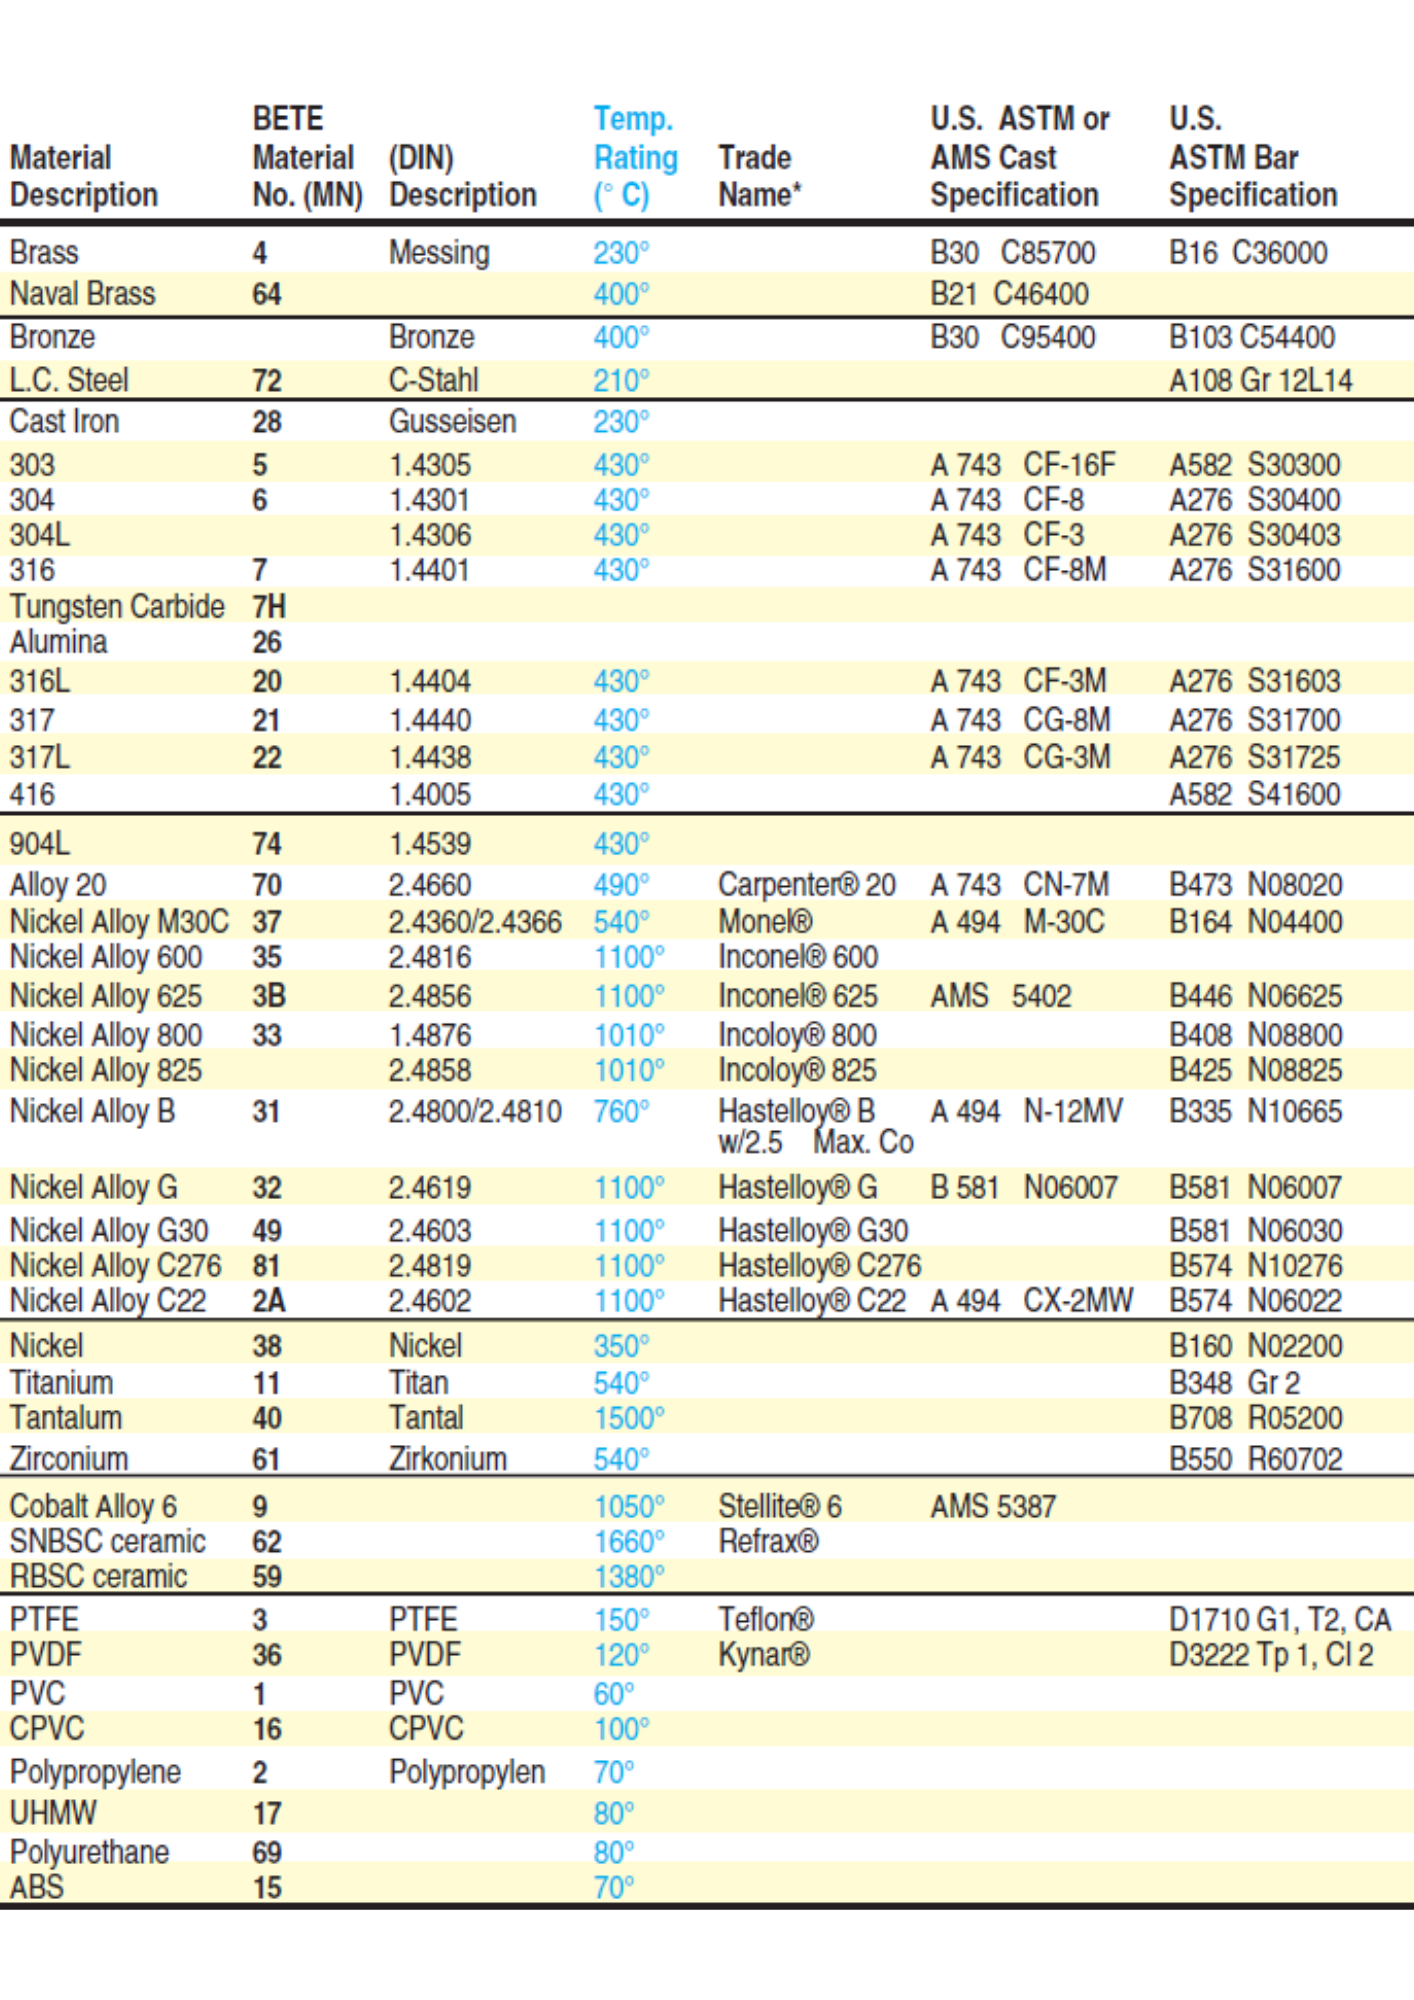
Dans un environnement chaud, la pulvérisation expose également la buse à l’humidité. Pour vérifier les limites de température admissibles, consultez les tableaux du fabricant de buses plutôt que les tableaux généraux de résistance thermique des matériaux. Les limites indiquées par le fabricant sont souvent nettement inférieures, car elles tiennent compte des conditions d’utilisation réelles des buses, contrairement aux données concernant des composants plus généraux.
Une protection thermique peut également être envisagée. Différentes solutions permettent de protéger la buse contre les températures extrêmes.
3. USURE MÉCANIQUE
L’usure peut être causée par le fluide qui traverse la buse ou par des facteurs externes, comme des particules présentes dans un flux gazeux.
Dans un environnement à haute pression ou fortement abrasif, il faut choisir des matériaux plus durs et plus résistants pour les buses, faute de quoi des remplacements fréquents seront nécessaires. Un matériau adapté permet de limiter l’usure, mais ne l’élimine pas complètement.
Toutes les buses sont des pièces d’usure. La solution consiste donc à choisir le matériau approprié, à inspecter régulièrement les buses et à les remplacer lorsque cela est nécessaire. Même les matériaux les plus durs finissent par s’user.
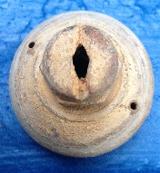
L’usure provoque rarement l’arrêt complet d’un système. Elle modifie plutôt progressivement la façon dont la buse pulvérise. À mesure que l’orifice et les surfaces internes s’usent, le jet peut se déformer et la répartition du liquide devenir moins homogène. La buse peut sembler fonctionner correctement, alors que l’efficacité du nettoyage, du refroidissement ou de la couverture de pulvérisation diminue.
Un orifice élargi peut également laisser passer davantage de liquide à une même pression de fonctionnement. Cela entraîne une consommation accrue d’eau et des produits chimiques pulvérisés, sans nécessairement améliorer le résultat.
À l’échelle d’une rampe de pulvérisation, de faibles augmentations de débit sur chaque buse peuvent représenter une hausse importante du débit total.
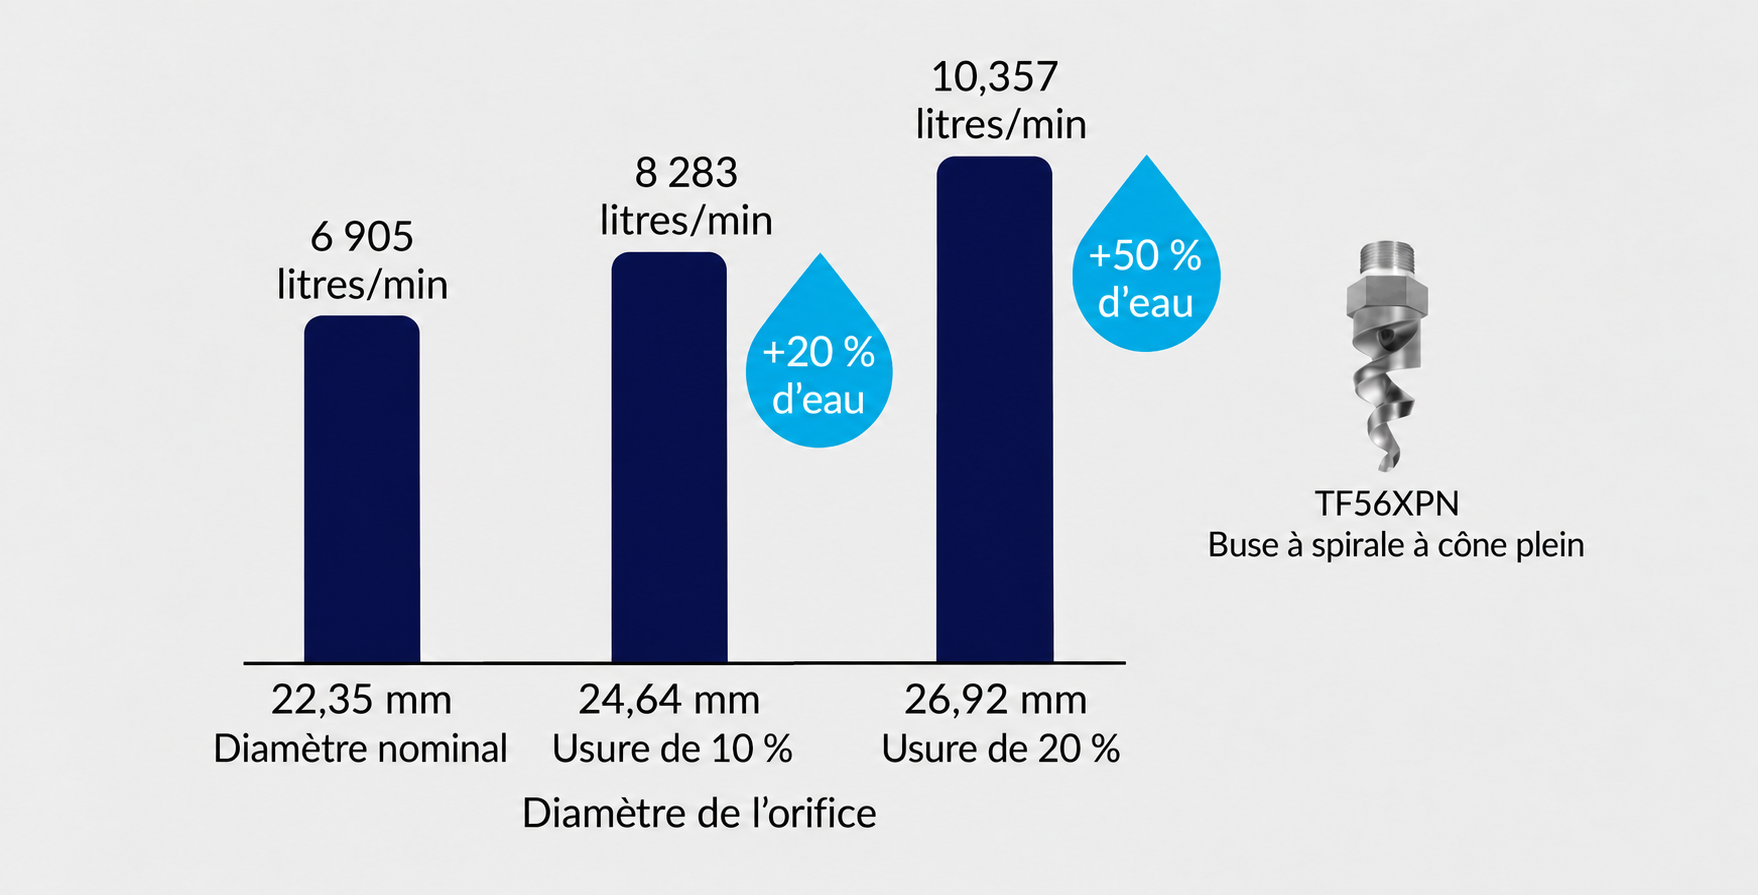
Cet exemple illustré compare trois diamètres d’orifice d’une buse à spirale TF56XPN pour montrer les effets de l’usure. Une rampe équipée de vingt buses fonctionne à 1,38 bar, avec un débit total d’environ 6 905 litres par minute lorsque les buses sont neuves. Une augmentation de 10 % du diamètre des orifices due à l’usure porte le débit total à environ 8 283 litres par minute, soit près de 20 % d’eau en plus. Avec une augmentation de 20 % du diamètre, le débit atteint environ 10 357 litres par minute, soit 50 % d’eau en plus. Ces chiffres reflètent uniquement la hausse de la consommation d’eau. Ils ne tiennent pas compte des coûts supplémentaires liés aux rebuts, aux arrêts de production ou aux problèmes de qualité.
Un contrôle du débit permet de lever les incertitudes : un débitmètre programmable tel que notre Étalonneur SC2 permet de vérifier les buses une par une et de repérer celles dont le débit s’écarte des spécifications. Vous ne remplacez ainsi que celles qui en ont besoin.
Les buses étant des pièces d’usure, il est également judicieux de garder un jeu complet de rechange en stock. Les buses inutilisées se conservent bien et de nombreux modèles sont fabriqués sur commande. Attendre une buse de remplacement peut donc immobiliser une ligne de production à un coût bien supérieur à celui de la buse.
La solution : choisir des matériaux adaptés et inspecter régulièrement les buses.
Effectuez des contrôles réguliers et consignez les résultats dans un registre. À titre indicatif, vérifiez chaque semaine les systèmes fortement sollicités et chaque mois ceux qui le sont moins. Le suivi des résultats permet de repérer une usure progressive avant qu’elle n’affecte votre produit.
4. OBSTRUCTION
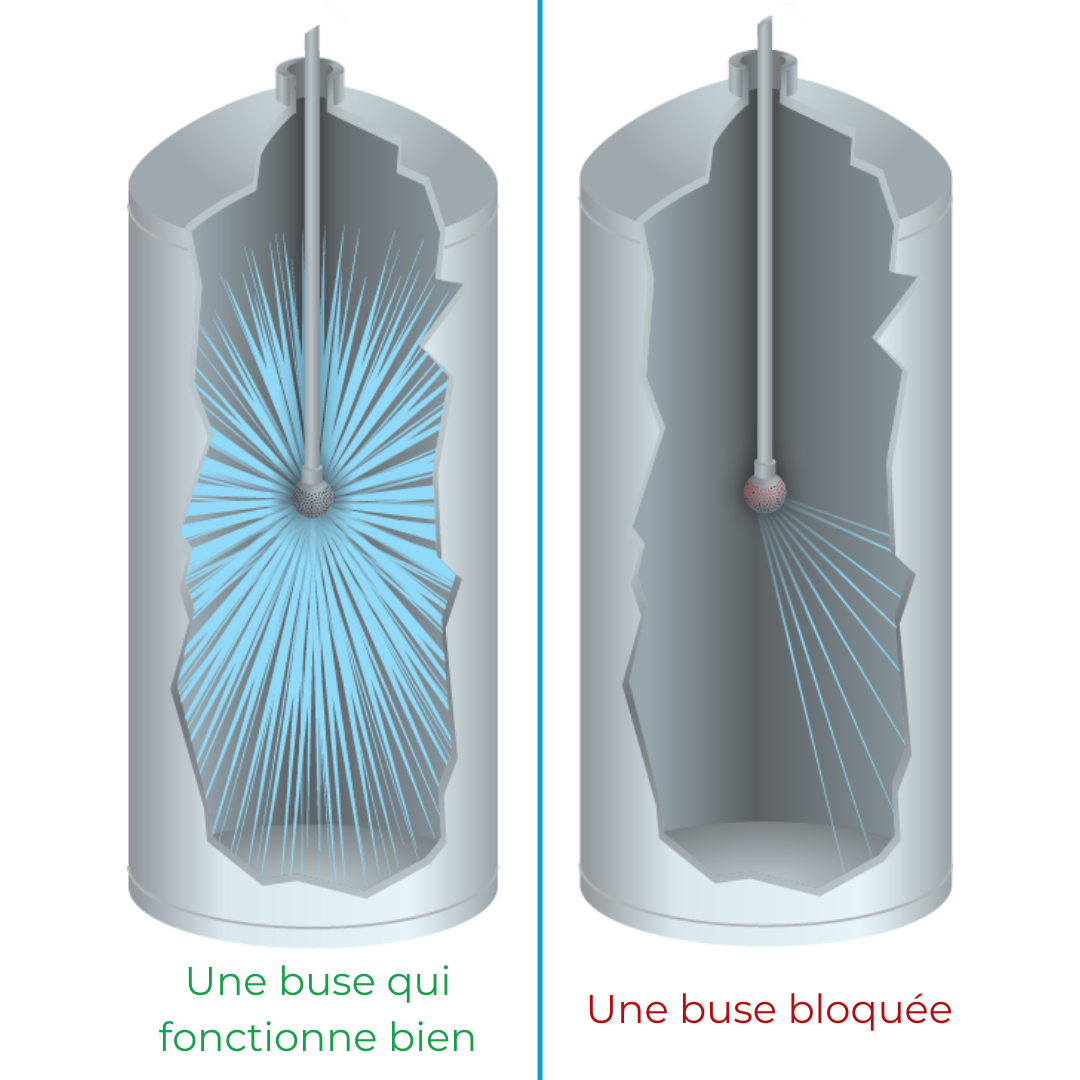
Des particules présentes dans le liquide peuvent s’accumuler à l’intérieur de la buse et obstruer l’orifice, ce qui perturbe la pulvérisation.
La solution : améliorer la filtration et utiliser des buses résistantes au colmatage, telles que les buses à spirale ou nos Buse MP.
Adaptez la filtration à la buse. Plus l’orifice est petit, plus la filtration doit être fine, parfois bien davantage que celle du réseau général d’alimentation en eau de l’installation. Les dépôts calcaires sont souvent en cause : sans conséquence dans une grande partie de l’installation, ils peuvent rapidement obstruer une rampe de pulvérisation. Un filtre à mailles fines installé juste en amont de la rampe protège les buses et permet d’éviter les arrêts imprévus.
5. DÉPÔTS EXTERNES
Il s’agit d’une accumulation de matière autour de la buse, et non d’une obstruction à l’intérieur de celle-ci.
Le liquide provoque la formation de dépôts sur les surfaces extérieures. Pour limiter ce phénomène, privilégiez des buses conçues pour empêcher l’accumulation de matière, avec des surfaces lisses et sans recoins où les dépôts pourraient se former.
La solution : des matériaux à faible adhérence, comme le PTFE, peuvent également limiter l’accumulation de produit. Des inspections régulières restent essentielles, car il est impossible d’empêcher totalement la formation de dépôts dans certains environnements. Inspecter régulièrement les buses, les démonter et les remplacer si nécessaire permet de limiter cette accumulation.
Consignez également la fréquence des inspections et vos observations. Si les dépôts se forment plus vite que prévu, le registre permettra de le repérer. Cela peut révéler une modification du fluide ou une conception de buse inadaptée à l’application.
6. DOMMAGES MÉCANIQUES
Les dommages mécaniques résultent souvent d’un serrage excessif des filetages. Les buses sont généralement équipées de filetages coniques, qui ne sont pas conçus pour des démontages et remontages fréquents.
Ces filetages assurent l’étanchéité du raccordement. Un serrage excessif ou des démontages répétés peuvent les endommager et provoquer des fuites.
Les méthodes de nettoyage inadaptées constituent une autre cause majeure de dommages mécaniques. Introduire des objets dans l’orifice pour le déboucher, utiliser une brosse métallique ou, pire encore, un tournevis peut facilement endommager l’orifice de la buse.
La solution : nettoyez les buses correctement et manipulez-les avec précaution. Ce sont des composants délicats !
Le nettoyage doit être préventif, et non intervenir uniquement lorsqu’un problème apparaît. Utilisez des brosses souples ou des outils non métalliques sur l’extrémité de la buse, jamais d’objets pointus ni de fil métallique. Pour éliminer les résidus tenaces, faites tremper la buse dans une solution de nettoyage adaptée plutôt que de la gratter. Après une utilisation intensive ou un changement de fluide, rincez l’ensemble du circuit.
7. PRESSION INSUFFISANTE
Le système d’alimentation ne parvient pas à maintenir la pression nécessaire à la buse pour obtenir le débit ou la taille de gouttelettes souhaités. La buse fonctionne alors à une pression trop faible.
Selon l’application, la baisse du débit et l’augmentation de la taille des gouttelettes peuvent entraîner différents problèmes de fonctionnement.
La solution : calculez les pertes de charge et dimensionnez la pompe en conséquence.
8. DÉBIT INSUFFISANT
Ce problème est légèrement différent d’une pression insuffisante.
Une pompe capable d’atteindre la pression maximale requise peut néanmoins ne pas fournir le débit nécessaire. La pression au niveau des buses sera alors nettement inférieure à celle attendue, ce qui entraînera des problèmes similaires à ceux d’une pompe ne fournissant pas une pression suffisante. La pulvérisation sera dégradée et le jet pourra devenir saccadé.
La solution : calculez les pertes de charge et dimensionnez correctement la pompe. Les caractéristiques de pression et de débit de la pompe ne correspondent pas nécessairement aux conditions réelles au niveau de la buse. Il faut tenir compte du dénivelé et des pertes de charge dues aux frottements dans les canalisations.
Ce sont les conditions réelles à la buse, en bout de circuit, qui comptent. Le moyen le plus simple de connaître la pression à cet endroit consiste à installer un manomètre juste en amont de la rampe de pulvérisation. La plupart des systèmes disposent déjà d’un manomètre près de la pompe, mais celui-ci ne permet pas de connaître les pertes de pression entre la pompe et la rampe. Un manomètre placé au niveau de la rampe facilite le diagnostic en indiquant si la pression d’alimentation est conforme à la valeur attendue. Son coût est faible et il peut faire gagner un temps précieux lors de la recherche de panne.
Consignez également les relevés de pression et de débit. De faibles variations persistantes peuvent signaler un problème en cours d’apparition, comme une obstruction partielle, une fuite ou une pompe dont les performances diminuent.
9. MAUVAIS ALIGNEMENT DES BUSES
Un choc ou un montage incorrect du raccord fileté peut désaligner les buses et orienter le jet dans la mauvaise direction.
La solution : réalignez correctement les buses !
Si les buses se désalignent sans raison apparente, des supports et montures de buses réglables permettent de corriger facilement leur orientation sans devoir modifier les canalisations.
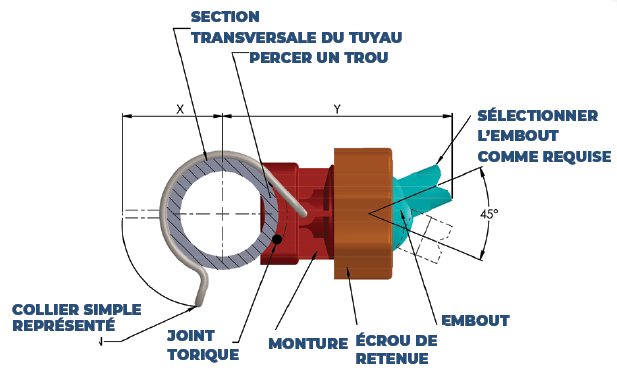
Les buses à raccordement en queue d’aronde constituent également une solution adaptée. Au lieu d’un filetage, elles disposent d’un raccord en queue d’aronde qui leur permet de s’insérer dans la bonne orientation, par exemple sur une rampe de pulvérisation.
Les buses à jet plat ne fonctionnent correctement que si elles sont bien orientées. Or, les raccords filetés peuvent s’user et laisser l’orientation se décaler au fil du temps. Les raccords auto-alignants, comme les raccords en queue d’aronde ou à baïonnette, garantissent un positionnement correct à chaque remontage et permettent de retirer rapidement les buses, ce qui facilite les changements de configuration et la recherche de panne.
Conclusion
Nous avons présenté quelques-unes des causes courantes des problèmes de pulvérisation et les solutions possibles.
Des inspections régulières, un entretien adapté et le remplacement des buses au bon moment contribuent à maintenir les performances de votre système de pulvérisation. Les buses sont des pièces d’usure et leur remplacement fait souvent partie de la solution.
Disposer d’un jeu complet de buses de rechange sur site permet d’intervenir rapidement lorsqu’un remplacement est nécessaire. Les buses inutilisées se conservent généralement plusieurs années dans des conditions adaptées, tandis que de nombreux modèles sont fabriqués sur commande. Attendre une livraison peut donc immobiliser une ligne de production à un coût bien supérieur à celui de la buse.
Commander les buses de rechange avant que les anciennes ne perdent leur efficacité permet de planifier leur remplacement, plutôt que de laisser une buse usée imposer un arrêt de production.
Pour en savoir plus, consultez notre article « Pourquoi garder des buses de pulvérisation de rechange en stock ? ».
N’hésitez pas à contacter nos spécialistes des buses de pulvérisation pour obtenir des conseils et trouver une solution adaptée à votre application.